W zakładzie farmaceutycznym rurociąg nie jest jedynie drogą, którą produkt przemieszcza się pomiędzy zbiornikiem a kolejnym etapem produkcji. Jego materiał, jakość powierzchni wewnętrznej, geometria, sposób wykonania spoin, konstrukcja złączy czy możliwość skutecznego czyszczenia mogą mieć znaczenie dla bezpieczeństwa całego procesu.
Dlatego rurociągi farmaceutyczne projektuje się inaczej niż wiele standardowych instalacji przemysłowych. Nie wystarczy wybrać rury nierdzewne o odpowiedniej średnicy i połączyć ich zgodnie z dokumentacją. Instalacja powinna być dopasowana do transportowanego medium, temperatury i ciśnienia pracy, sposobu mycia lub sterylizacji oraz wymagań jakościowych konkretnego procesu.
W produkcji farmaceutycznej szczególne znaczenie ma również możliwość udokumentowania jakości wykonania. FDA wskazuje, że powierzchnie urządzeń kontaktujące się z surowcami, materiałami w toku procesu lub produktami leczniczymi nie mogą być reaktywne, addytywne ani absorpcyjne w stopniu mogącym wpływać na bezpieczeństwo, jakość lub czystość produktu. Nie wskazuje jednocześnie jednego obowiązkowego materiału – jego dobór powinien wynikać z konkretnego zastosowania.
Co zatem decyduje o tym, czy instalacja procesowa jest właściwie przygotowana dla branży farmaceutycznej?
Rurociągi farmaceutyczne to nie tylko rury ze stali nierdzewnej
Instalacje w zakładach farmaceutycznych mogą służyć do transportu produktu i półproduktu, wody oczyszczonej, WFI – Water for Injection, czystej pary, gazów procesowych czy mediów wykorzystywanych podczas procesów CIP i SIP.
Każdy z tych układów może mieć inne wymagania. Rurociąg transportujący produkt farmaceutyczny należy więc analizować inaczej niż instalację pomocniczą, rurociągi parowe czy przewody doprowadzające inne media technologiczne.
W przypadku systemów o wysokich wymaganiach higienicznych jednym z najważniejszych standardów branżowych jest ASME BPE – Bioprocessing Equipment. Aktualna edycja ASME BPE 2026 obejmuje m.in. materiały, projektowanie, wykonanie, inspekcję, badania oraz certyfikację urządzeń i instalacji stosowanych w bioprocesach, farmacji oraz innych zastosowaniach wymagających kontrolowanego poziomu czystości i bioburden.
Nie oznacza to jednak, że każda instalacja w zakładzie farmaceutycznym automatycznie musi zostać wykonana według ASME BPE. Zakres wymagań powinien wynikać z przeznaczenia rurociągu, oceny ryzyka, specyfikacji inwestora oraz wymagań konkretnego procesu.
W praktyce o jakości rurociągu decyduje cały układ:
materiał → powierzchnia → geometria → złącza → spoiny → możliwość czyszczenia i sterylizacji → kontrola jakości → dokumentacja.
Dopiero połączenie tych elementów pozwala stworzyć instalację odpowiadającą wymaganiom procesu.
Z jakiego materiału wykonuje się rury farmaceutyczne?
Jednym z pierwszych pytań na etapie projektowania jest wybór materiału. W instalacjach wysokiej czystości bardzo często stosowana jest stal nierdzewna AISI 316L.
Nie należy jednak przyjmować zasady, że „farmacja = zawsze 316L”. Materiał rurociągu decyduje o odporności instalacji na medium procesowe, środki używane do czyszczenia, temperaturę, ciśnienie oraz warunki eksploatacyjne, dlatego powinien być dobierany indywidualnie.
Dlaczego stal AISI 316L jest tak często stosowana?
AISI 316L jest szeroko wykorzystywana w urządzeniach i instalacjach high-purity. Przykładowo Alfa Laval stosuje stal 316L dla części mających kontakt z medium w wielu urządzeniach przeznaczonych dla przemysłu farmaceutycznego i biotechnologicznego.
Istotną różnicą pomiędzy stalą AISI 304 a AISI 316L jest obecność molibdenu w stali 316L, która zwiększa odporność na określone rodzaje korozji. Nie oznacza to jednak pełnej odporności w każdych warunkach.
Dlatego określenie „stal kwasoodporna” nie powinno być traktowane jako informacja, że materiał jest odporny na wszystkie substancje chemiczne. Przy doborze stali kwasoodpornej trzeba znać między innymi skład medium, jego stężenie, temperaturę procesu oraz środki chemiczne używane podczas mycia instalacji.
Czy można stosować AISI 304?
Tak, ale jej zastosowanie zależy od funkcji danego elementu i wymagań projektu. W rozwiązaniach high-purity spotyka się zarówno AISI 304/304L, jak i AISI 316/316L. ASME BPE nie oznacza automatycznie wykorzystania jednego gatunku stali w każdym miejscu instalacji.
W systemach mających bezpośredni kontakt z wymagającym medium częstym rozwiązaniem pozostaje jednak AISI 316L.
Co jeśli 316L nie zapewnia odpowiedniej odporności?
Niektóre procesy wymagają zastosowania materiałów specjalistycznych. Na rynku dostępne są między innymi rury ze stopów specjalnych, takie jak 904L, AL-6XN czy Hastelloy C-22.
Dobrym przykładem są rury NEUMO Pharmatube oraz PharmAlloy. Producent oferuje rozwiązania wykonane m.in. ze stali 316L, 904L, AL-6XN oraz stopu Hastelloy C-22 przeznaczone dla zaawansowanych instalacji farmaceutycznych, biotechnologicznych i chemicznych.
Dlatego prawidłowa kolejność brzmi: najpierw medium i warunki procesu, później wybór materiału.
ASME BPE – dlaczego ten standard jest ważny w farmacji?
ASME BPE jest jednym z podstawowych punktów odniesienia przy projektowaniu i wykonywaniu instalacji high-purity dla przemysłu biofarmaceutycznego.
Standard obejmuje znacznie więcej niż sam dobór rur. Dotyczy m.in. właściwości materiałów, projektowania, wykończenia powierzchni, wykonania instalacji, spawania, dokumentacji, inspekcji oraz badań.
Ma to bardzo praktyczne znaczenie. Można kupić wysokiej jakości rury farmaceutyczne, ale niewłaściwie przygotować złącza farmaceutyczne albo wykonać spoinę, która pogorszy właściwości higieniczne całego układu.
Jaką chropowatość mają rury higieniczne?
Jednym z parametrów stosowanych do opisu powierzchni jest Ra, czyli średnia arytmetyczna chropowatości.
Dla elementów wykonanych według ASME BPE często spotykane są m.in.:
SF1 – Ra maks. 0,51 µm – powierzchnia polerowana mechanicznie,
SF4 – Ra maks. 0,38 µm – powierzchnia elektropolerowana.
Takie wartości podaje m.in. Alfa Laval dla komponentów ASME BPE.
Nie należy jednak sprowadzać jakości powierzchni wyłącznie do jednego numeru. Dwie powierzchnie o podobnej wartości Ra mogą mieć inną topografię. Alfa Laval zwraca uwagę, że samo porównanie wartości średniej chropowatości nie daje pełnej informacji o higieniczności powierzchni.
Dlatego przy wyborze rur higienicznych znaczenie mają jednocześnie wymagany standard, materiał, technologia wykonania oraz sposób wykończenia powierzchni.
Instalacja musi umożliwiać skuteczne opróżnianie i czyszczenie
W instalacjach farmaceutycznych ważne jest nie tylko to, co przepływa przez rurę podczas produkcji, ale również to, co pozostaje w niej po zakończeniu procesu.
Szczególnie dobrze pokazują to wymagania EU GMP Annex 1 dotyczące systemów wodnych wykorzystywanych w produkcji sterylnej.
Dokument wskazuje, że takie systemy powinny być projektowane, wykonywane, kwalifikowane i utrzymywane w sposób ograniczający ryzyko obecności cząstek, zanieczyszczenia mikrobiologicznego oraz endotoksyn. Jako przykłady rozwiązań konstrukcyjnych podaje odpowiednie nachylenie przewodów umożliwiające pełne opróżnienie i unikanie tzw. dead legs, czyli martwych odcinków instalacji.
Dlaczego dead leg jest problemem?
Jeżeli fragment rurociągu nie jest prawidłowo przepłukiwany, może dochodzić do zastojów medium. Powstaje wtedy miejsce trudniejsze do skutecznego mycia i kontroli mikrobiologicznej.
W systemie projektowanym pod CIP lub SIP należy więc analizować nie tylko główną trasę rurociągu, ale również odgałęzienia, punkty poboru próbek, zawory, króćce pomiarowe i inne elementy mogące wpływać na przepływ.
Właśnie dlatego złącza BPE, armatura i geometria instalacji są równie istotne jak same rury farmaceutyczne.
Przepływ ma znaczenie – szczególnie w systemach wodnych
EU GMP Annex 1 wskazuje również, że w systemach dystrybucji wody przepływ powinien pozostawać turbulentny, aby ograniczać możliwość adhezji mikroorganizmów i późniejszego powstawania biofilmu. Wartość przepływu powinna zostać ustalona podczas kwalifikacji i następnie monitorowana.
Nie oznacza to, że istnieje jedna uniwersalna prędkość przepływu odpowiednia dla wszystkich rurociągów farmaceutycznych. Parametry hydrauliczne wynikają z konkretnego projektu, średnic, medium oraz sposobu pracy instalacji.
To kolejny przykład pokazujący, dlaczego instalacja procesowa nie powinna być projektowana jako zbiór niezależnych komponentów.
WFI – wymagający przykład instalacji farmaceutycznej
Szczególne wymagania dotyczą systemów WFI, czyli Water for Injection.
EU GMP Annex 1 wymaga, aby WFI była przechowywana i dystrybuowana w sposób ograniczający ryzyko rozwoju mikroorganizmów. Jako przykład podaje stałą cyrkulację w temperaturze powyżej 70°C.
To ważne rozróżnienie: nie oznacza to, że wszystkie rurociągi farmaceutyczne muszą pracować w temperaturze powyżej 70°C. Jest to przykład rozwiązania dotyczącego konkretnego systemu WFI.
Dokument wymaga także utrzymywania przez cały cykl życia instalacji dokumentacji obejmującej m.in. kierunek przepływu, nachylenia, średnicę i długość rurociągów, a także lokalizację zaworów, filtrów, odpływów oraz punktów poboru i użytkowania.
W farmacji odbiera się więc nie tylko wykonaną instalację. Istotne jest również udokumentowanie tego, jak została zaprojektowana i wykonana.
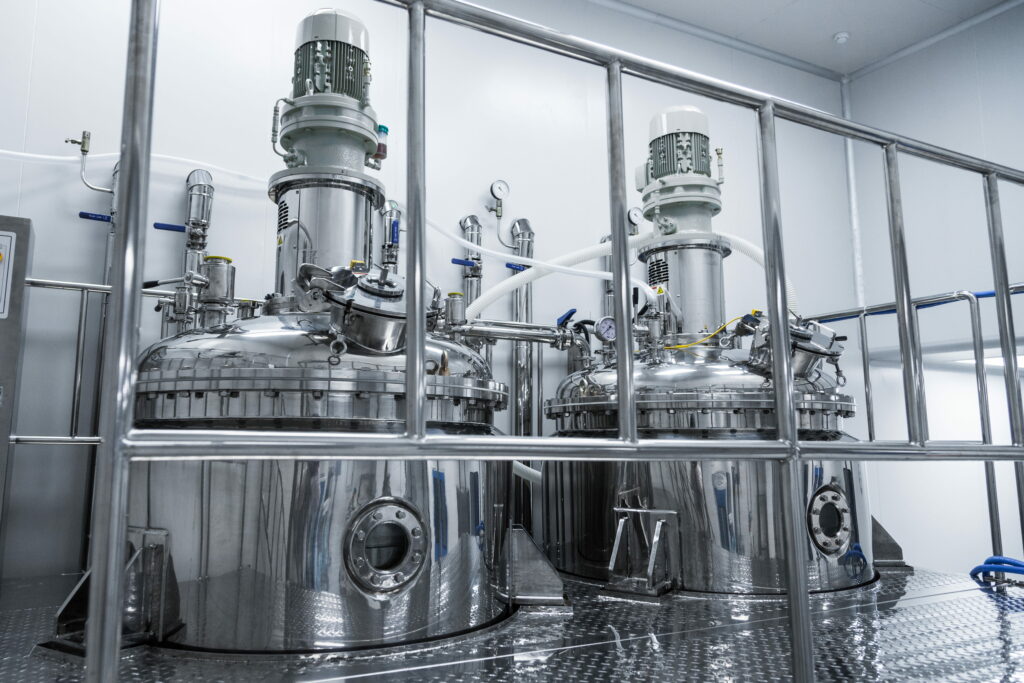
Spawanie rurociągów farmaceutycznych – spoina jest częścią powierzchni procesowej
Nawet najlepsze rury nierdzewne nie stworzą dobrej instalacji, jeżeli źle wykonane zostaną ich połączenia.
W rurociągach wysokiej czystości szczególnego znaczenia nabiera geometria spoiny, przygotowanie końców rur, osiowość elementów, osłona gazowa oraz powtarzalność parametrów procesu.
Dlatego przy seryjnym wykonywaniu połączeń rurowych stosuje się spawanie orbitalne.
W tej technologii głowica spawalnicza realizuje kontrolowany ruch elektrody wokół rury. Zmechanizowany charakter procesu pozwala zachować dużą powtarzalność parametrów dla kolejnych złączy, dlatego spawanie rurociągów farmaceutycznych jest jednym z obszarów, w których technologia orbitalna znajduje szczególnie ważne zastosowanie.
DEFFOR wykorzystuje spawanie orbitalne m.in. przy instalacjach wymagających precyzyjnych i powtarzalnych połączeń, w tym w realizacjach przemysłowych o podwyższonych wymaganiach jakościowych.
Czy spawanie orbitalne zastępuje TIG?
Nie.
Nie każdą spoinę można wykonać za pomocą głowicy orbitalnej. Ograniczeniem może być geometria połączenia, dostęp do miejsca montażu czy konstrukcja danego elementu.
Dlatego wykonawstwo rurociągów może wymagać połączenia automatyzacji z pracą doświadczonego spawacza. DEFFOR realizuje również usługi spawalnicze TIG, w tym spawanie rur ze stali nierdzewnej oraz elementów instalacji technologicznych.
Kluczowe nie jest więc pytanie „TIG czy orbital?”, ale: która technologia daje wymagany rezultat dla konkretnego połączenia?
Jak ocenia się jakość wykonania rurociągów?
Kontrola jakości w instalacji farmaceutycznej nie powinna zaczynać się dopiero podczas końcowego odbioru.
Już na etapie przygotowania należy ustalić wymagania dotyczące materiałów, kwalifikacji technologii spawania, sposobu przygotowania złączy, parametrów procesu, kryteriów akceptacji oraz dokumentacji.
Jednym ze standardów odnoszących się do jakości złączy spawanych jest ISO 5817:2023. Norma określa trzy poziomy jakości dotyczące niezgodności spawalniczych: B, C i D, przy czym poziom B odpowiada najwyższym wymaganiom jakościowym spośród tych trzech poziomów.
Nie oznacza to jednak, że każdy rurociąg dla branży farmaceutycznej automatycznie musi być odbierany według poziomu B ISO 5817. Kryteria powinny wynikać z dokumentacji technicznej i wymagań konkretnej inwestycji.
W zależności od projektu kontrola jakości może obejmować ocenę wizualną złączy, kontrolę dokumentacji spawalniczej oraz dodatkowe badania nieniszczące.
Złącza farmaceutyczne i armatura – szczegóły, które wpływają na cały układ
Rurociąg składa się z dużo większej liczby elementów niż proste odcinki rur.
Kolana, trójniki, redukcje, króćce, zawory, uszczelnienia i złącza farmaceutyczne tworzą znaczną część powierzchni mającej kontakt z medium. Dlatego powinny być dobierane zgodnie z tym samym standardem higienicznym co reszta instalacji.
ASME prowadzi program certyfikacji komponentów BPE obejmujący m.in. tubing, fittings oraz valves. Oznaczenie BPE na komponencie może być stosowane przez producenta posiadającego odpowiednią autoryzację ASME.
Na rynku dostępne są kompletne systemy komponentów high-purity. Przykładowo Alfa Laval UltraPure oferuje rury i złącza BPE wykonane m.in. ze stali nierdzewnych 304L i 316L, natomiast NEUMO Pharmatube BPE oferowany jest ze stali 316L w klasach powierzchni SF1 i SF4.
Projektant powinien więc patrzeć na rurociąg jako na jeden system, a nie zbiór przypadkowo dobranych rur, zaworów i złącz.
CIP i SIP – instalację trzeba zaprojektować pod mycie
W wielu zakładach produkty farmaceutyczne są wytwarzane w instalacjach, które muszą być regularnie myte, dezynfekowane lub sterylizowane.
CIP – Cleaning in Place – pozwala prowadzić proces mycia bez konieczności demontażu całej instalacji. SIP – Sterilization in Place – umożliwia prowadzenie procesu sterylizacji w zamkniętym systemie.
Skuteczność takich procesów zależy jednak od konstrukcji samej instalacji.
Jeżeli rurociąg ma martwe odcinki, nieprawidłowe spadki lub miejsca, do których medium czyszczące dociera w niewystarczającym stopniu, sam fakt zastosowania CIP nie rozwiązuje problemu.
Dlatego poprawna kolejność powinna wyglądać następująco:
projekt higieniczny → prawidłowe wykonanie → skuteczne mycie lub sterylizacja → możliwość kwalifikacji i walidacji procesu.
FDA podkreśla, że urządzenia stosowane przy wytwarzaniu produktów leczniczych powinny mieć konstrukcję odpowiednią do ich przeznaczenia oraz umożliwiać czyszczenie i utrzymanie w wymaganym stanie.
Jakie znaczenie ma dokumentacja wykonania?
W branży farmaceutycznej jakość wykonania rurociągów musi być możliwa do zweryfikowania.
Zakres dokumentacji zawsze powinien wynikać z kontraktu i wymagań inwestora, ale w zależności od projektu może obejmować m.in. identyfikację materiałów, certyfikaty materiałowe, dokumentację technologii spawania, kwalifikacje personelu, mapę i rejestr spoin, raporty kontroli oraz wyniki wymaganych badań.
W instalacjach wykonywanych według rygorystycznych standardów traceability jest równie ważne jak sam końcowy wygląd złącza.
EU GMP Annex 1 wymaga dla krytycznych systemów utility utrzymywania aktualnych rysunków, schematów, list materiałowych i specyfikacji przez cały cykl życia systemu.
Dobrze przygotowana dokumentacja pozwala odpowiedzieć nie tylko na pytanie „czy rurociąg działa?”, ale także: z czego został wykonany, w jaki sposób, według jakiej procedury i jak potwierdzono jakość wykonania?
Rurociągi wysokiego ciśnienia i instalacje pomocnicze
Nie wszystkie instalacje w zakładzie farmaceutycznym transportują produkt.
Zakład może wykorzystywać również rurociągi parowe, systemy sprężonego powietrza, instalacje chłodnicze, grzewcze oraz inne media technologiczne. W takich przypadkach wymagania higieniczne trzeba połączyć z wymaganiami mechanicznymi wynikającymi m.in. z temperatury i ciśnienia pracy.
Właśnie dlatego materiał rurociągu przemysłowego nie powinien być wybierany wyłącznie na podstawie branży. W jednym zakładzie mogą funkcjonować instalacje ze stali AISI 316L, innych stopów nierdzewnych, a w odpowiednich zastosowaniach pomocniczych również ze stali węglowej.
DEFFOR realizuje instalacje technologiczne ze stali nierdzewnej i węglowej, obejmujące m.in. projektowanie, prefabrykację, montaż, modernizację instalacji oraz przygotowanie rurociągów do badań.
Jak wygląda wykonawstwo rurociągów farmaceutycznych?
Dobra realizacja zaczyna się dużo wcześniej niż w momencie wykonania pierwszej spoiny. Najczęściej proces obejmuje:
analizę medium, parametrów procesu i wymagań inwestora, dobór materiału i standardu wykonania, zaplanowanie przebiegu rurociągów oraz punktów odbiorowych, dobór rur, złączy i armatury, prefabrykację, przygotowanie elementów do spawania, spawanie orbitalne lub TIG, kontrolę jakości, montaż, próby i odbiór oraz przygotowanie wymaganej dokumentacji.
Szczególne znaczenie ma prefabrykacja. Im więcej elementów można wykonać wcześniej w kontrolowanych warunkach, tym łatwiej ograniczyć liczbę operacji wykonywanych bezpośrednio na obiekcie i lepiej zaplanować późniejszy montaż.
Takie podejście ma znaczenie również podczas modernizacji rurociągów przemysłowych, gdy prace często trzeba przeprowadzić w ograniczonym oknie postoju produkcyjnego.
Czy rurociągi farmaceutyczne wymagają izolacji?
Nie każda instalacja procesowa wymaga izolacji, ale ma ona duże znaczenie tam, gdzie należy kontrolować temperaturę medium, ograniczać straty ciepła lub zabezpieczyć powierzchnie instalacji.
Dotyczy to m.in. rurociągów parowych, instalacji grzewczych i chłodniczych oraz niektórych układów procesowych.
DEFFOR wykonuje również izolacje przemysłowe dla instalacji technologicznych, w tym rozwiązania termiczne i zabezpieczające dostosowane do warunków pracy instalacji.
Najczęstszy błąd? Traktowanie każdego wymagania osobno
Można kupić wysokiej jakości rury farmaceutyczne i jednocześnie wykonać instalację, która będzie trudna do mycia.
Można zastosować stal AISI 316L, ale źle dobrać jej gatunek do wyjątkowo agresywnego medium.
Można osiągnąć bardzo niską wartość Ra, a mimo to stworzyć niekorzystną geometrię instalacji.
Można też wykonać poprawną spoinę, ale pozostawić martwy odcinek, w którym będzie zatrzymywać się medium.
Właśnie dlatego rurociągi farmaceutyczne należy traktować jako kompletny system procesowy.
Materiał, jakość powierzchni, geometria, spawanie, złącza farmaceutyczne, możliwość opróżniania, CIP/SIP, kontrola jakości oraz dokumentacja wzajemnie na siebie wpływają.
Rurociągi farmaceutyczne – jakość zaczyna się jeszcze przed pierwszą spoiną
Wysokiej jakości materiały są podstawą dobrej instalacji, ale same nie wystarczą.
W branży farmaceutycznej znaczenie ma połączenie odpowiednio dobranej stali, rur higienicznych, prawidłowej geometrii instalacji, powtarzalnego procesu spawania oraz kontroli każdego etapu realizacji.
Dlatego przed rozpoczęciem wykonawstwa rurociągów warto ustalić nie tylko średnice i przebieg instalacji, lecz także wymagany standard, parametry powierzchni, technologię łączenia, sposób czyszczenia lub sterylizacji oraz zakres dokumentacji odbiorowej.
Planujesz budowę lub modernizację instalacji procesowej?
DEFFOR realizuje instalacje technologiczne ze stali nierdzewnej, spawanie TIG i spawanie orbitalne oraz wspiera inwestycje od przygotowania i prefabrykacji po montaż i kontrolę jakości.
FAQ
Z jakiej stali wykonuje się rurociągi farmaceutyczne?
W instalacjach high-purity bardzo często stosowana jest stal AISI 316L, szczególnie dla części mających kontakt z medium. Nie jest jednak jedynym możliwym materiałem. W zależności od procesu stosuje się również AISI 304/304L, 904L, stale Duplex oraz stopy specjalne, np. Hastelloy. Materiał należy dobrać do składu medium, temperatury, ciśnienia oraz sposobu czyszczenia instalacji.
Czym rury farmaceutyczne różnią się od zwykłych rur nierdzewnych?
Rury farmaceutyczne dobiera się nie tylko ze względu na materiał i średnicę. Znaczenie mają również jakość powierzchni wewnętrznej, wymagania dotyczące tolerancji, spawalności, czystości, identyfikowalności materiału oraz możliwość zastosowania ich w systemie wykonanym według konkretnego standardu, np. ASME BPE.
Jaka chropowatość powierzchni jest stosowana w instalacjach farmaceutycznych?
W ASME BPE często stosowane są m.in. wykończenia SF1 z Ra maks. 0,51 µm oraz SF4 z Ra maks. 0,38 µm. Wymagany wariant zależy od procesu i specyfikacji instalacji. Sama wartość Ra nie jest jednak pełną oceną jakości powierzchni.
Co oznacza ASME BPE?
ASME BPE to standard dotyczący projektowania i wykonywania wyposażenia oraz systemów wykorzystywanych m.in. w przemyśle biofarmaceutycznym. Obejmuje materiały, projekt, wykonanie, inspekcje, badania i certyfikację. Aktualną edycją jest ASME BPE 2026.
Czy każdy rurociąg farmaceutyczny musi być zgodny z ASME BPE?
Nie. Zakres stosowanych standardów wynika z funkcji instalacji, wymagań inwestora, rynku docelowego produktu oraz oceny ryzyka. ASME BPE jest ważnym standardem dla instalacji high-purity, ale nie należy przedstawiać go jako automatycznego obowiązku dla każdego rurociągu znajdującego się w zakładzie farmaceutycznym.
Dlaczego w rurociągach farmaceutycznych stosuje się spawanie orbitalne?
Spawanie orbitalne umożliwia zmechanizowane wykonywanie powtarzalnych połączeń rurowych przy kontrolowanych parametrach procesu. Jest szczególnie przydatne tam, gdzie występuje duża liczba podobnych złączy i wysokie wymagania dotyczące jakości oraz powtarzalności wykonania.
Co to jest dead leg w instalacji farmaceutycznej?
Dead leg to fragment instalacji, w którym może dochodzić do niepożądanego zastoju medium. W przypadku systemów wodnych EU GMP Annex 1 wskazuje wprost na potrzebę unikania martwych odcinków oraz projektowania rurociągów w sposób umożliwiający pełne opróżnienie.
Dlaczego dokumentacja spawalnicza jest ważna w branży farmaceutycznej?
Pozwala potwierdzić sposób wykonania instalacji i identyfikować materiały, połączenia oraz zastosowane technologie. W zależności od projektu może obejmować m.in. certyfikaty materiałowe, dokumentację technologii spawania, kwalifikacje personelu, mapy spoin, rejestry parametrów i raporty kontroli jakości.